酿造厂废水介绍
酿酒酒厂在分娩流程中会产生了非常多的电镀生产废水,这类电镀生产废水主要收入于奶茶原料洗、发孝流程中的降温水、设施和地面磁砖冲刷水等。在酿酒酒工艺设计的的特点,电镀生产废自来水中所含较高溶液浓度的无机物、悬浮按钮无水硫酸铜各种有一些少量营养丰富养份和那时有效成分,若未经授权妥当净化处理同时尾气排放标准,将对环保导致比较严重废弃物。
酿造厂废水来源与成分
- 原料清洗:包括大麦、小麦、玉米等谷物的清洗,产生含有泥土、沙粒及少量溶解性有机物的废水。
- 糖化与发酵:糖化过程产生的废水含有未完全转化的淀粉、蛋白质等;发酵过程中则会有乙醇、二氧化碳、酵母细胞以及其他副产物如酸类、酯类等。
- 设备和地面冲洗:用于清洁发酵罐、管道及其他生产设备后的废水,通常含有残留的啤酒花、酵母、糖分及其他有机物质。
- 废水成分:
- 有机物:高浓度的BOD(生化需氧量)和COD(化学需氧量),主要由糖类、蛋白质、脂肪组成。
- 悬浮物:谷物残渣、酵母细胞等。
- 氮磷化合物:来自原料中的天然成分或添加的营养盐。
- 微量金属离子:可能来源于原材料或加工过程中使用的设备。
酿造厂废水处理案例分析
案例一:某大型啤酒酿造厂高效厌氧-好氧联合处理系统
- 客户背景:该啤酒厂年生产能力超过50万吨,日常运营中每天产生约2000立方米的废水,面临的主要挑战是如何有效降低废水中极高的有机负荷,并确保出水水质达到严格的排放标准。
- 解决方案:
- 格栅与沉砂池:初步去除大颗粒杂质和较重颗粒物。
- 调节池:用于平衡不同时间段内废水流量和水质的变化。
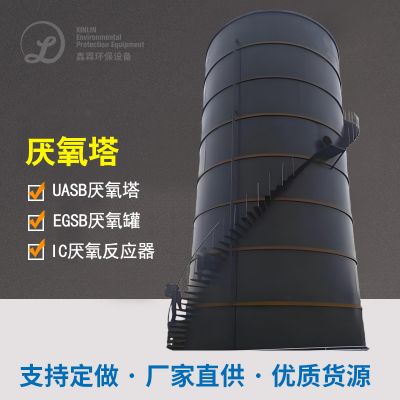
- UASB反应器(上流式厌氧污泥床):利用厌氧微生物分解大部分有机物,显著减少BOD/COD值,同时产生沼气作为能源回收使用。
- SBR(序批式活性污泥法):通过周期性的曝气和静置操作进一步降解剩余有机物,提高出水水质稳定性。
- 深度过滤与消毒:采用砂滤和紫外消毒技术确保最终出水符合甚至优于当地环保法规要求。
- 案例成效:
- 成功实现了高达95%以上的有机污染物去除率。
- 沼气回收系统不仅降低了能耗成本,还减少了温室气体排放。
- 出水质量稳定,满足了最严格的排放标准,保护了周边水域生态环境。
案例二:某小型精酿啤酒厂MBR膜生物反应器应用实例
- 客户背景:这是一家专注于高端精酿啤酒的小型酿造企业,虽然规模不大但因其位于生态敏感区域而对废水处理有着非常严格的要求。此外,由于空间限制,需要一种紧凑且高效的污水处理方案。
- 解决方案:
- 预处理阶段:设置了细格栅和油水分离器,有效地去除了油脂和其他轻质浮游物质。
- MBR膜生物反应器:结合传统活性污泥法与微滤膜技术,既能高效去除有机污染物又能保证出水清澈透明,适合回用或高标准排放。
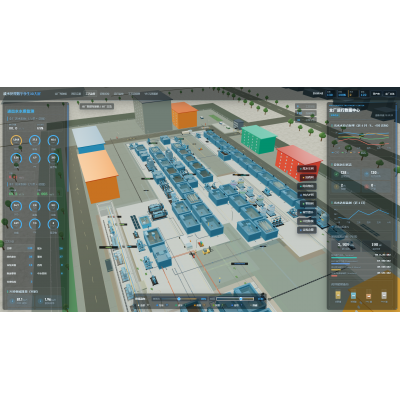
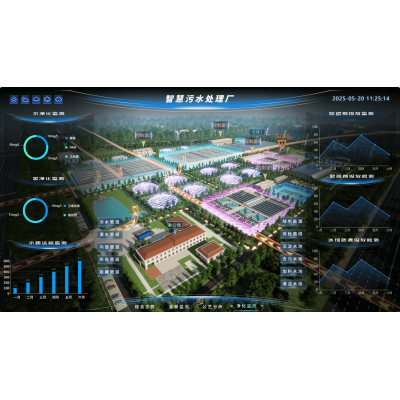
- 智能化控制系统:实时监控水质参数并自动调整运行参数,确保最佳处理效果的同时最小化维护需求。
- 案例成效:
- 尽管占地面积有限,但仍能实现高效的污水处理能力,满足了企业的实际需求。
- 出水质量远超当地排放标准,部分经过额外净化后可用于灌溉或其他非饮用用途,体现了资源循环利用的理念。
- 系统运行稳定可靠,大大减轻了对人工操作的依赖,降低了长期运维成本。
这三个经典案例商品展示了差异形式制酒厂按照其内在共同点确定适合的的污水满足的技术应用和方式的注重性。而是是的追求高效率的的影响物消除还非常重视打造于水资原的反复的通过,都会以查到对应的的技术应用和方式来满足情况,一起也为机构有了经济社会化生态效益和社会化责任书上的两种收益的。

 扫一扫添加微信