电镀厂电镀园区废水怎么处理|电镀厂电镀园区废水如何处理
电镀废水介绍
镀膜焦化废污水进行清理工艺分为在镀膜生产制造整个过程中导致的含高价属正化合物及他会导致的污染源问题物的工業焦化废污水进行清理工艺,具备有组分复杂化、渗透性强、进行清理高难度大等特殊性。其会导致的污染源问题物首要分为铬、镍、铜、锌、镉、铅等高价属正化合物,的同时氰化物、酸碱平衡有机化学物、有机化学物等。类似焦化废污水进行清理工艺若未经授权进行清理会排放物,会对土壤有机质、水大环境和现代农业大环境会导致情况严重会导致的污染源问题,的同时进行的动物食物链骚扰人工健康保健。
电镀废水来源
电镀工艺锌电镀工艺废水的形成结合于电镀工艺锌分娩的多条步骤,准确来原涉及到:
- 前处理工序:对工件表面进行除油、除锈、酸洗等操作时产生的废水,含有油脂、表面活性剂、无机酸(如硫酸、盐酸)及金属氧化物等。
- 电镀工序:电镀槽液的老化、添加或更换过程中产生的废水,含有高浓度的重金属离子(如镀铬废水中的六价铬、镀镍废水中的镍离子)、络合剂(如氰化物、氨三乙酸等)及电解质。
- 后处理工序:电镀后的水洗、钝化、着色等步骤产生的废水,含有残留的重金属、钝化剂(如铬酸盐)、有机染料等。
- 辅助工序:设备清洗、槽液泄漏、废气处理废水(如酸雾吸收液)等,也会产生一定量的污染物。
电镀废水处理案例
案例一:某汽车零部件电镀厂废水处理项目
- 废水特点:含六价铬(Cr⁶⁺)、镍(Ni²⁺)、铜(Cu²⁺)及氰化物,废水水量约 500 吨 / 天,浓度波动大。
- 处理工艺:
- 分质预处理:将含氰废水、含铬废水、其他重金属废水分别收集。含氰废水采用 “两级破氰法”(次氯酸钠氧化),先将氰化物分解为氰酸盐,再进一步氧化为二氧化碳和氮气;含铬废水通过 “还原剂还原”(如亚硫酸氢钠将 Cr⁶⁺还原为 Cr³⁺)。
- 中和沉淀:各股废水经预处理后混合,调节 pH 至碱性(8-9),使重金属离子生成氢氧化物沉淀。
- 深度处理:沉淀出水经活性炭吸附、过滤后,部分回用于清洗工序,剩余废水达标排放。
- 处理效果:重金属离子浓度均低于《电镀污染物排放标准》(GB 21900-2008),六价铬≤0.5mg/L,镍≤0.1mg/L,氰化物≤0.3mg/L,回用率达 30%。
案例二:某电子电镀园区综合废水处理工程
- 废水特点:园区内多家企业废水混合,含铜、锌、镍、氰化物及有机添加剂,水量 2000 吨 / 天,成分复杂。
- 处理工艺:
- 预处理:含氰废水单独破氰,含镍废水采用 “钙盐 + 硫化物” 联合沉淀(镍离子去除更彻底)。
- 生化 - 物化联用:设置水解酸化 - 接触氧化池处理有机物,后续通过 “重金属捕集剂 + 絮凝沉淀” 进一步去除微量重金属。
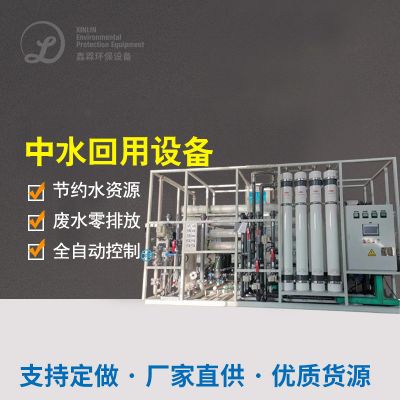
- 膜处理:末端采用反渗透(RO)膜系统,实现废水深度净化,产水回用于高端电镀工序。
- 处理效果:重金属去除率达 99% 以上,COD≤50mg/L,回用率超 50%,实现 “零排放” 目标。
电镀废水处理难点
1. 成分复杂,污染物多样
- 电镀废水中重金属离子常与络合剂(如氰化物、氨、有机胺)形成稳定络合物,传统沉淀法难以去除(如氰合铜络离子、氨镍络离子),需先破络再处理,增加工艺复杂度。
- 部分电镀工艺使用有机添加剂(如光亮剂、整平剂),导致废水中有机物浓度高、可生化性差,常规生化处理效果有限。
2. 重金属离子浓度波动大
- 生产过程中槽液更换、设备清洗等环节会产生高浓度废水(如镀铬槽液含 Cr⁶⁺可达数千 mg/L),与日常清洗废水混合后浓度波动剧烈,对处理系统的稳定性要求极高。
3. 排放标准严格,深度处理要求高
- 国家及地方对电镀废水排放标准不断收紧(如部分地区要求镍≤0.05mg/L,六价铬≤0.1mg/L),常规沉淀 + 过滤工艺难以满足,需结合膜技术、离子交换、高级氧化等深度处理手段,成本较高。
4. 氰化物与重金属的协同毒性
- 含氰废水若处理不彻底,残留的氰化物会与重金属形成剧毒络合物,且氰化物对微生物具有抑制作用,影响后续生化处理效果。
5. 污泥处理与二次污染风险
- 电镀废水处理过程中产生的重金属污泥(如氢氧化物沉淀)属于危险废物,需单独收集、固化处理,若处置不当易造成二次污染,且处理成本高昂(如污泥焚烧、稳定化填埋)。
6. 水资源回用难度大
- 电镀生产对回用水水质要求高(如电阻率、金属离子含量),深度处理工艺(如 RO 膜)易受废水中有机物、胶体物质污染,需频繁清洗或更换膜组件,运行成本高。
面对左右常见问题,迄今为止塑料电镀污水解决正迎着 “分质解决、材料回收公司处理、零废气排放” 方向上转型,如使用阳离子互相交换回收公司处理高价属、多效蒸发浓缩造成改变水盐量离等,以具备环保效果与经济性效果。

 扫一扫添加微信