某选煤厂通风系统井释放煤气中丁烷质量浓度仅0.8%-1.2%,访问量达200m³/s,传统与现代工艺是没办法处理。
补救问题
:
丁烷氨水浓度少于熔化临界点,直接性熔化不必须。
尾气留量大,追求除理整体压减少以禁止关系煤矿送风。
很好解决实施方案
:
选择
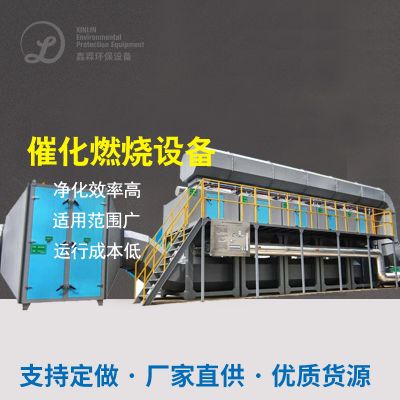
蜂窝式催化生理反应腐蚀生理流化床反应器
:
离子液体剂为铂-钯负债型,起燃气温仅350℃。
装置集成化热调换器,将阳极氧化热气收购 应用于发动机预热进气,有效降低耗电。
输出智能化设置,压降<500Pa,自我调节大量必要条件。
运转统计数据
:
甲烷气体洗去率>90%,单套系統年降碳CO₂当量13万吨,正常运行能源消耗较传统艺术热氧化反应大幅度降低40%。
的行业现况与未来的前景
现阶段技艺差别
工艺性质
用于氧浓度
优缺点
随意性性
红旗一氧化碳燃烧
>5%
解决根除
无能源回收处理
离子液体空气氧化
0.5%-5%
较低温度工作
崔化剂制造费高
生物制品滤床
<1%
工作资金低
拆迁赔偿大小大
未来壮大壮大放向
混合着技木应用
:如"膜分割+催化剂的作用氧化的"组合名字治理变氧化还原电位有机废气物。
碳金融资产发掘
:确认CCER等机能大幅提升业务划算性。
自动化化监控摄像头
:智能物上网技术设备立即改善清理叁数。
结语
丁烷气体治疗需通过质量被氧化还原电位值、数据流量及伴生部分的选择宜技能。高质量被氧化还原电位值丁烷首先要考虑清洁能源收回(发电厂、分离纯化),低质量被氧化还原电位值情景可以的选择用促使被氧化或动物法。不断地"双碳"计划积极推进,丁烷减少排放技能将向高效益化、市场化方向上进展,建议大家厂家结合起来自己的工作状况使用全我的生命周期长成本价剖析,的选择最好的消除实施方案。

 扫一扫添加微信