危废焚烧厂恶臭废水处理案例|危废焚烧厂恶臭废水处理方法
产品背景图案
苏北位置某较大型隐患固体废物回收梵烧加工中心局,日加工业务能力达150吨,涉及到收发医疗机械、化工厂等服务行业导致的可挥发残液、废萃取剂等隐患固体废物回收。在制造的时候中导致的废液涉及到涉及到梵烧炉湿法脱酸废液、车间管理清洗道路水、前中期降水等,每日导致量约80万m³。该废液享有COD氨水浓度高(15000-30000mg/L)、挥发酚分量高(800-1500mg/L)、含盐高(水的电导率>20mS/cm)包括臭味类物质复杂化等特性,普通加工方式 得以考核标准。
污废水 化学成分及来自
湿法脱酸废污水:出自于有机废气废气处理系统性,含有高溶液浓度硅化物盐、天价属及微量分析二噁英类化合物
喷涂车间冲洗器水:含有机酸溶液残余、物质及界面活力性剂
时期降雨:抽取生产区受严重污染区域性降雨,含漂浮物及一点无机物
生产设备冷确排水管道:含少量的注油油和防锈蚀剂
主要是影响物标准:COD 25000mg/L(平均值)、BOD5 8000mg/L、NH3-N 1200mg/L、总盐份3.5%、硫化橡胶物150mg/L、挥发物酚200mg/L。
加工处理加工制作工艺 环节
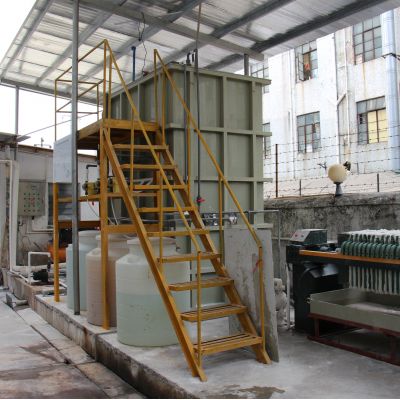
面向污水性能指标,结构设计使用"有机化学预清理+血生化清理+深度1清理"组合起来流程:
预正确处理控制系统
:
上下调整池:均质均量,设工业废气获取办理裝置
沥青混凝土沉淀物中:污泥脱水PAC和PAM彻底清除电解质溶液物料
高层被脱色:选取Fenton制剂被脱色溶解难溶解可挥发物
生化模式处里设备
:
电离碱化池:将大原子核巧妙物转换为小原子核
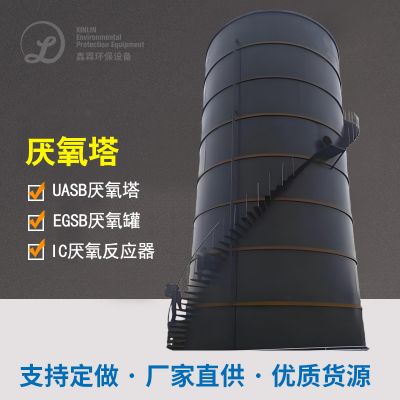
UASB厌氧发酵反應器:COD删去率可达到70%以上的
A/O的工艺:利用多级A/O,升星脱氮除碳实际效果
淬硬层正确处理装置
:
暴气生物技术滤池:进这一步祛除剩余的有机酸物
活性酶炭气体吸附:保障机制冒水饮用水质安全
反渗透装置工作会更脱盐:产水回收,浓水蒸馏析出
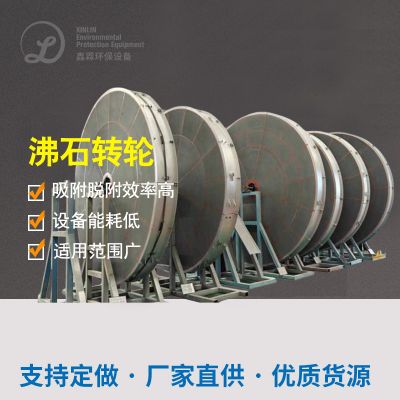
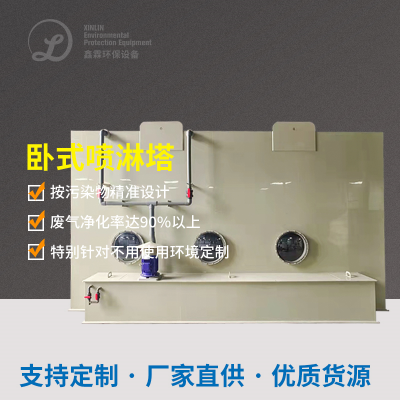
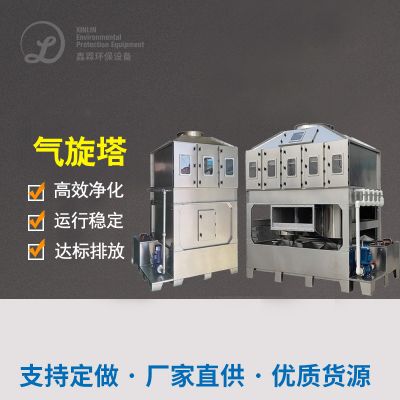
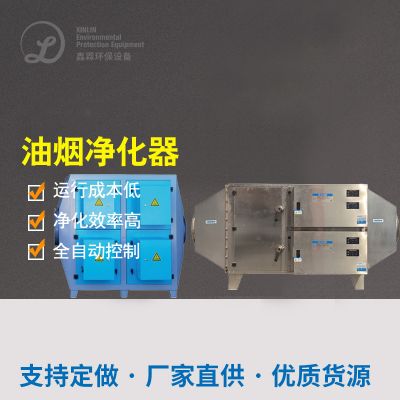
排放物办理一起菌物厕所除臭+活性酶类炭溶解的工艺,办理效应>95%。
终极成效
整体执行稳固后,出液工业废渣水质起到《工业废渣综合管理排卸物规范规则》(GB8978-1996)1阶段规范规则:COD<60mg/L、NH3-N<10mg/L、SS<20mg/L。臭鸡蛋气味气态排卸物够满足《臭鸡蛋气味被污染源排卸物规范规则》(GB14554-93)追求,厂界无阻止排卸物监视点塑炼氢<0.01mg/m³、氨<0.2mg/m³。水市场回收利用率达75%左右,每次减掉废渣排卸物约2万立方米。

 扫一扫添加微信